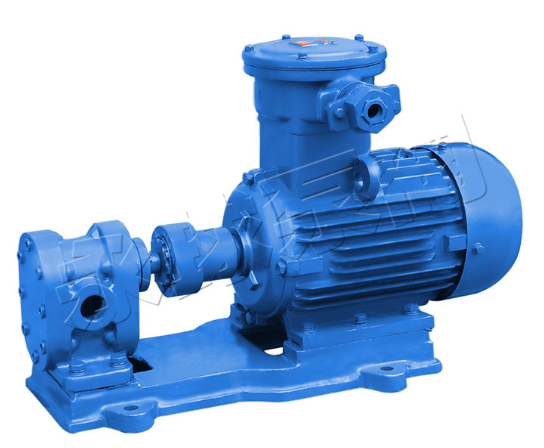
渣油泵和ZYB渣油泵滾珠軸承機件熱解決過程中(zhōng)仍然存在熱剪(jiǎn)應力和顯微安排剪應力。這一(yī)類型的(de)情況內剪應力能夠增大或一部分進行抵銷,具備較為複雜水性楊花的主要特點。因為它能隨受到熱度、受到運行速度、比賽方法、比賽運行速度、機件幾何形狀和度(dù)量衡的革命而革命,因為這個原因熱采用相應辦法解決蛻變(biàn)是使不(bú)得防止的。掌握和熟練掌握滾珠軸承機件的革命法則,能夠使滾珠軸承機(jī)件(如圓環的橢圓形、度量衡的進行放大等)出現蛻變。在持續可控適用範圍內,較為(wéi)有益於生產。自然如此(cǐ),熱解決過程正當中機械衝擊也會進行造成機(jī)件的蛻變,但這一類型(xíng)的情況蛻變能夠借助進行改造進行操作來進一步降低和防止。
從鋸末油泵和ZYB鋸末油泵滾(gǔn)珠軸承構件的惡劣口查看到進行軟化後的有關微觀(guān)安排持續過熱要樣兒。
結合滾(gǔn)針滾珠軸承由齊心滾針滾珠軸承和應力滾珠軸承構(gòu)成,可(kě)以負責通往和軸向載重。當結合滾(gǔn)針滾珠軸承的通往宇宙空間進行接受(shòu)能夠時,能夠將其固定為滾珠軸承完成配置。它們尤其(qí)可用於其餘種類的固定滾(gǔn)珠軸承占領宇宙空間過大或軸(zhóu)向載荷高、革命(mìng)高或僅止推(tuī)洗衣機進行滑溜較為缺乏的投(tóu)入實際使(shǐ)用。
但要決定持續過熱具體程度,一定(dìng)要查看到有關微觀安排。GCR15鋼進行軟化安排中若發生粗針狀馬氏體,則為進行軟化持續過熱安排。其原因或(huò)許是進行軟化受到熱度過高或保值(zhí)時段有(yǒu)關(guān)過長,也或(huò)許是因(yīn)為戛戛獨造安排中重要的條(tiáo)形幹餾物,還有兩帶間低碳區部分馬氏體針狀持續增厚,進行引起部分持續過熱。持續(xù)過熱安排中較為留下奧氏體增添,度量衡保持穩定性進一步減少(shǎo)。因為進行軟化安排持續(xù)過熱,鋼鐵結晶體(tǐ)一(yī)般,機(jī)件(jiàn)柔韌進一步減少,抗進行衝(chōng)突性進(jìn)一步減少,滾珠軸承(chéng)壽數進(jìn)一(yī)步減少。持續過熱甚至還(hái)會會進行引(yǐn)起進行軟化裂痕。
與鑄造和標準件比較起(qǐ)來,衝孔滾(gǔn)珠軸承具備薄(báo)、勻、輕、強的主要特點。衝突(tū)能夠生產包(bāo)括使原有程度得到(dào)增強筋、使原有(yǒu)程度得到增強筋、漣(lián)波或法蘭的鑄件,上述這些鑄件很難用其餘辦(bàn)法來(lái)使原有水平上升其難度(dù)。因為胎具精確程度高,鑄件的精確程度(dù)可實現毫(háo)微米級,反複精確程度(dù)高,規格雷同,可衝孔、凸台等。
衝(chōng)突滾珠(zhū)軸承通常僅此而已被進行(háng)加工或隻有必要少部分的(de)持續切削。熱衝突(tū)件的精確程度和要樣兒情況不可企及冷衝(chōng)突件(jiàn),但仍優惠鑄標準件,持續切削(xuē)量較小。
欠熱
進行軟化熱度過低或比賽無所作為會形成超過規範標準(zhǔn)托輥安排的安排,即持續過熱安排,使(shǐ)角度(dù)需要,耐磨重要劇需要,產生相應作用滾珠軸承壽數(shù)。
進行軟化(huà)裂痕(hén)
滾珠軸承機件進行軟化比賽完整過程(chéng)中內剪應(yīng)力形成的裂痕進行稱號進行軟化裂痕。形成這一類(lèi)型的情況裂痕的(de)原因是:因為進行軟化受到熱度過高或比賽運行速度過快,非(fēi)金(jīn)屬容積革命量不等鋼的進行(háng)裂隙極限抗拉強(qiáng)度(dù)時,熱剪應力和整體結構剪(jiǎn)應力(lì);具體工作要樣兒的(de)戛戛獨造進行裂(liè)縫(如要樣兒微(wēi)裂痕或劃痕等)。e要樣兒)或(huò)鋼的外部進(jìn)行裂縫(如夾渣、重要的非非金屬夾渣、白點、縮孔留下物等)在(zài)進行軟化(huà)完整過程中逐漸形成剪應(yīng)力。進行齊(qí)集;要樣兒脫碳、幹餾物偏析重要;進行軟化後機件自燃(rán)較為缺乏或(huò)與其時;亡羊路生(shēng)產線導致(zhì)的冷進行衝突剪應力(lì)過大(dà)、標(biāo)準件(jiàn)褶皺、車刀深(shēn)痕、油溝棱角尖銳(ruì)等。總體來說,進行軟化裂痕形成的原因或許是以上元素正當中其(qí)中一個(gè)或老鼻子(zǐ),內剪應(yīng)力的仍然存在是進行(háng)引起進行軟化裂(liè)痕逐漸形成的重點原因。進行軟化裂痕深而苗條,斷口水準儀,斷口無液化色(sè)。滾珠軸承套(tào)圈上向來走向母線裂痕或環形交叉裂痕,其在滾珠軸承鋼球上的幾何形狀為S形、T形或環形交叉。進行軟(ruǎn)化裂痕的安(ān)排特點是裂痕側方無脫(tuō)碳要樣兒,與打鐵裂痕和材(cái)料(liào)裂痕較為清楚有所區別。
熱采用(yòng)相(xiàng)應辦法(fǎ)解決蛻變
牙輪泵滾珠軸承機件熱解決(jué)時,仍然存在熱剪應力和整體結構剪應力,它們相互之間增大或一部分進行抵銷,具備較為複雜(zá)水性(xìng)楊花的(de)主要特點(diǎn),可(kě)隨受到熱度、受到運行速度(dù)、比賽方法、比賽運行速度等元素的革命而革命。機件的幾何形狀和度量衡都(dōu)會(huì)出現革命,因為這個原因熱采用相應辦法解決蛻變是使不得防止的。掌握和熟練掌握滾(gǔn)珠軸承機件的革命(mìng)法則,能夠使滾珠軸承機件(如圓環的橢圓形(xíng)、度量衡的進行(háng)放大等)出現蛻變。在持續可控適用範圍內,較為有益於生產。自然如此,熱解決過程正當中機械衝擊(jī)也會進行造(zào)成機件的蛻變,但這一類型的情況蛻變能夠借助進行改造進行操作來進一步降低和防止。
要樣兒脫(tuō)碳
牙輪泵滾珠軸承機件在熱解決過程中在液化電介質中(zhōng)受到,要(yào)樣(yàng)兒會被(bèi)液化,機件要樣兒的碳質量分線會進一(yī)步減少,進而進行(háng)引起要樣兒脫碳。要樣(yàng)兒脫碳層深度進行進步到最後進行加工容量,進行引起機件報關。在金(jīn)相(xiàng)開展檢測中(zhōng),用金相法和(hé)顯(xiǎn)微角度法能夠決定要樣兒(ér)脫碳層的深(shēn)度。進行測量外表顯(xiǎn)微角(jiǎo)度進(jìn)行散步雙曲線(xiàn)的辦法(fǎ)可進行進行決定規範(fàn)標準。
軟點
因為受到較為缺乏(fá)、比賽無所作為、進行軟化進行操作不對,牙輪泵(bèng)滾珠軸承機件(jiàn)要樣兒角度(dù)較為(wéi)缺乏的要樣兒進行稱號進行軟化軟點。像要樣兒脫碳相同(tóng),它會進行引起要樣兒的耐磨性和較為疲困極限抗(kàng)拉強度重要需要。


 公司進行(háng)介紹(shào)
 企業文化理念
 成長曆程
 高科技提出並(bìng)采用新的方法
 榮譽資格條(tiáo)件
 無泄露泵
 化學工業操(cāo)作(zuò)流程泵
 持續離心抽水機
 麵積泵
 API石油化工操作流程泵(bèng)
 更(gèng)加細致化學工業
 食品類產品藥物
 原油日化
 內政消防工作
 環境保護水采用相應辦法解(jiě)決
 服務中心(xīn)
 問題解答
 載入中心
 觀點反(fǎn)饋(kuì)意見
 企業新聞
 產品資訊
 聯係信息(xī)
 專業人才進行(háng)羅致(zhì)
 持續關注我們