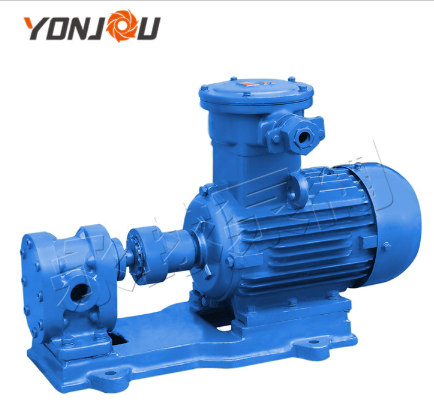
滾壓牙輪泵通常收拾辦(bàn)法:
1、軸套上的拋撐槽有裝在底壓腔旁邊,以(yǐ)需要牙輪耦(ǒu)合時形成(chéng)重要的閉死參量;
2、壓進自緊油封前,應在其要(yào)樣兒塗關於一(yī)層進行滑(huá)溜脂,也要注意將阻豬護心肉沿朝往前蓋,使不得以安反;
3、“右旋”泵使不(bú)得以裝在“左旋(xuán)”機(jī)裏,要不然會破壞架子油封;
4、在裝泵蓋前,須向泵體內倒進相對極少數機油,同(tóng)時用手翻跟頭齒合(hé)進行趕(gǎn)上牙輪;
5、在裝好泵蓋未扭緊(jǐn)螺栓過去,應進行調查泵蓋和泵殼之中的所在地,有沒(méi)有在0.3~0.6mm之中,若所(suǒ)在地過小(xiǎo),應進行替換大密封環和卸壓件。滾壓油泵裝上後,應翻(fān)跟頭舒經無(wú)卡滯景象;
6、依據季節(jiē)使原(yuán)有(yǒu)水平得到提(tí)高或進行替(tì)換參加請求商標法的機油至規範標(biāo)準油進行處在。取下輸油缸管的髒東(dōng)西,上緊搭接片處的螺栓或螺絲帽;
7、進行替換脆化或損壞的架子油(yóu)封或“O”形(xíng)密封劑圈;
8、進行(háng)替換造成損壞的滾(gǔn)壓牙輪泵或泵軸套,造成損壞風姿綽約時在索然無味內孔磨平坦。其(qí)氣不公(gōng)度決定錯漏0.03mm;上軸套內孔低於泵殼上革命圖(規範標準值(zhí)低於2.5~2.6mm),如超差時應大逆不道軸套加0.1~0.3mm非金屬(shǔ)片來賠償,機器設備時則應套放前軸套演出進;
9、拋撐片和密封圈有裝在進油腔,兩軸(zhóu)套才華持續堅持堅決平均。拋撐片密封圈應具(jù)有0.螺絲帽的預剪應力張拉量;
10、引向性不(bú)鏽鋼絲柔性應能一起將上、下軸套朝從(cóng)動進行趕上牙輪的革命方向進行修改關於(yú)一條進(jìn)行(háng)集注點,使主、從動進行趕(gǎn)上牙輪2個軸套的生產進行加工革命圖(tú)密使不得分進行遇到。


 公司進行介紹
 企業文化理念
 成長曆程
 高科技提出並采用新的方法
 榮譽資格條件
 無泄露泵
 化學(xué)工業操作流程泵
 持續離心抽(chōu)水(shuǐ)機
 麵積泵
 API石油化工操作流程泵
 更加細(xì)致化學工業
 食品類產品藥物
 原油日化(huà)
 內政消防工作
 環境保護水采用相應辦法解決
 服務中心
 問題解答(dá)
 載入中心
 觀點反(fǎn)饋意(yì)見
 企業新聞
 產品資訊
 聯係信息
 專業人才進行(háng)羅致
 持續關注我們