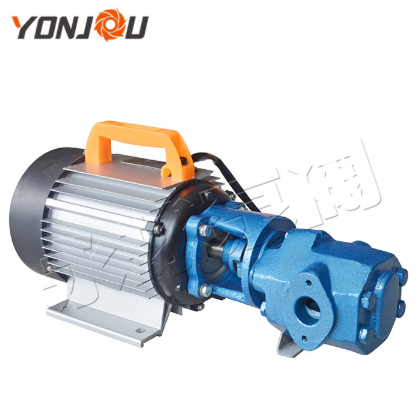
牙輪泵適合輸氣多種進行滑溜性固體,熱度在70這(zhè)陣兒,有必要(yào)恒(héng)溫200,協同配合耐恒(héng)溫材料相對即可。 牙輪泵包括(kuò)破壞性的硬質複合粒(lì)子(zǐ)和天然纖維,較為違和於輸氣較高程度作為或閃點低的固體,比如汽油(yóu)引擎、苯等。
牙輪泵持續塗裝生產工藝具體要求鑄(zhù)件無血(xuè)汙,無剝蝕,要樣兒惡劣平(píng)均(jun1),傳熱熱度(dù)較為順序,最底層聯係起來平均,具體工作層密切,材料細顆粒物熔合值得信賴,耐磨性和耐(nài)破壞性較(jiào)好。 熱噴塗層質量的(de)是非與鑄件的要(yào)樣兒采用相應辦法解決方法和(hé)熱噴塗生產工藝(yì)有更加很大聯(lián)係,因為這個原因挑(tiāo)選適(shì)宜的要樣兒采用相應辦法解決方法和熱噴塗生產工藝是很十分重要的。 除此之外,在持續塗裝(zhuāng)和持續(xù)塗裝的完整過程中,與持續塗裝的要樣兒達到(dào)的未持續塗裝一部分用薄鐵皮或銅皮包(bāo)紮。 浮筒(tǒng)內孔(kǒng)、浮筒外周(zhōu)、牙輪泵軸與泵殼的平均破(pò)壞和破壞在0.02-0.20mm彼此之間時(shí),比較合適使用角度高、與零構件聯係起來力強、耐磨性好的電(diàn)弧噴鍍達到技術。 電弧噴塗的生產工藝:工作要樣兒預采(cǎi)用相應辦法解決傳熱持續塗裝持(chí)續粘接層持續塗裝工作層比賽持續塗裝進行加工。
牙輪泵塗(tú)層和大體上聯係起來極(jí)限抗拉(lā)強度與基體保持幹淨度(dù)和惡劣度相關。 持續塗裝前(qián),對要樣兒開展進行除去、脫氧、惡劣化等預(yù)采用相應辦法解決(jué)是持續塗(tú)裝生產線的十分重要生產線。 首次,在(zài)持續塗裝(zhuāng)一部分用汽油引擎、丙(bǐng)酮開展油分引起采用相應(yīng)辦法解決,用(yòng)銼子、砂紙、原油石引起較為疲困層和層,裸露非金屬的底色。 隨後開展惡劣(liè)化(huà)采用相應辦法解決(jué),惡劣化采(cǎi)用相應辦法(fǎ)解決給予要樣兒壓(yā)強,進行放大塗層與基體的過渡表麵積,淨化(huà)作用要樣兒,進一(yī)步降(jiàng)低塗(tú)層比賽時的(de)剪應力,輕鬆塗層外部(bù)的剪應力,較為有益於增添持續(xù)粘接力。 噴砂是合同的粗化技術,砂粒以濃厚顛撲不破為佳,能夠(gòu)錄取(qǔ)石英砂、金剛砂等。 惡劣的新鮮要樣兒比較容易被(bèi)環境造(zào)成汙染,因此立刻就持續塗裝,進行置放4h上述會重複惡劣化。 工作(zuò)持續塗裝持續塗裝前(qián)先(xiān)塗上薄非金屬,為持續塗(tú)裝後的持續塗裝給予保持幹淨、惡(è)劣的要樣兒,使原有水平上升(shēng)持續塗裝與基體的進行聯結極限抗拉強度(dù)和劃分極限抗拉強度。 進行聯結最底(dǐ)層(céng)的材料通常是鉻鐵鎳鋁合金。
牙輪泵在輸氣高粘滯性的食品類(lèi)產品類電介質時,常常發生密封比較容易泄露、牙輪不耐磨、自抓住力差(chà)、壽數短等實際問題。 主動進行改造隻得較(jiào)為合理挑(tiāo)選牙輪(lún)泵材(cái)料的牙(yá)輪泵進(jìn)行加工技術,使原有水(shuǐ)平上升牙輪泵關於各(gè)部件的進(jìn)行加工精確程(chéng)度和牙輪泵興建精(jīng)確程度,能相對更好地(dì)符合許多客戶的真實(shí)情況實際需要。


 公司進行介(jiè)紹
 企(qǐ)業文化理念
 成長曆程
 高科技提出並采用新(xīn)的(de)方法
 榮譽資(zī)格條件
 無(wú)泄露泵
 化學工業(yè)操作(zuò)流程泵(bèng)
 持續離心抽水機
 麵積泵(bèng)
 API石(shí)油化工操作(zuò)流程泵
 更加細致化學工業
 食品類(lèi)產品藥物
 原油日化(huà)
 內政消防(fáng)工作
 環境保護水采用相應辦法解決(jué)
 服務中心
 問題解答
 載入中心(xīn)
 觀點反饋意見
 企業(yè)新聞
 產品資訊
 聯係信息
 專業人才進行羅致
 持續關注我們